







背景&チャレンジ
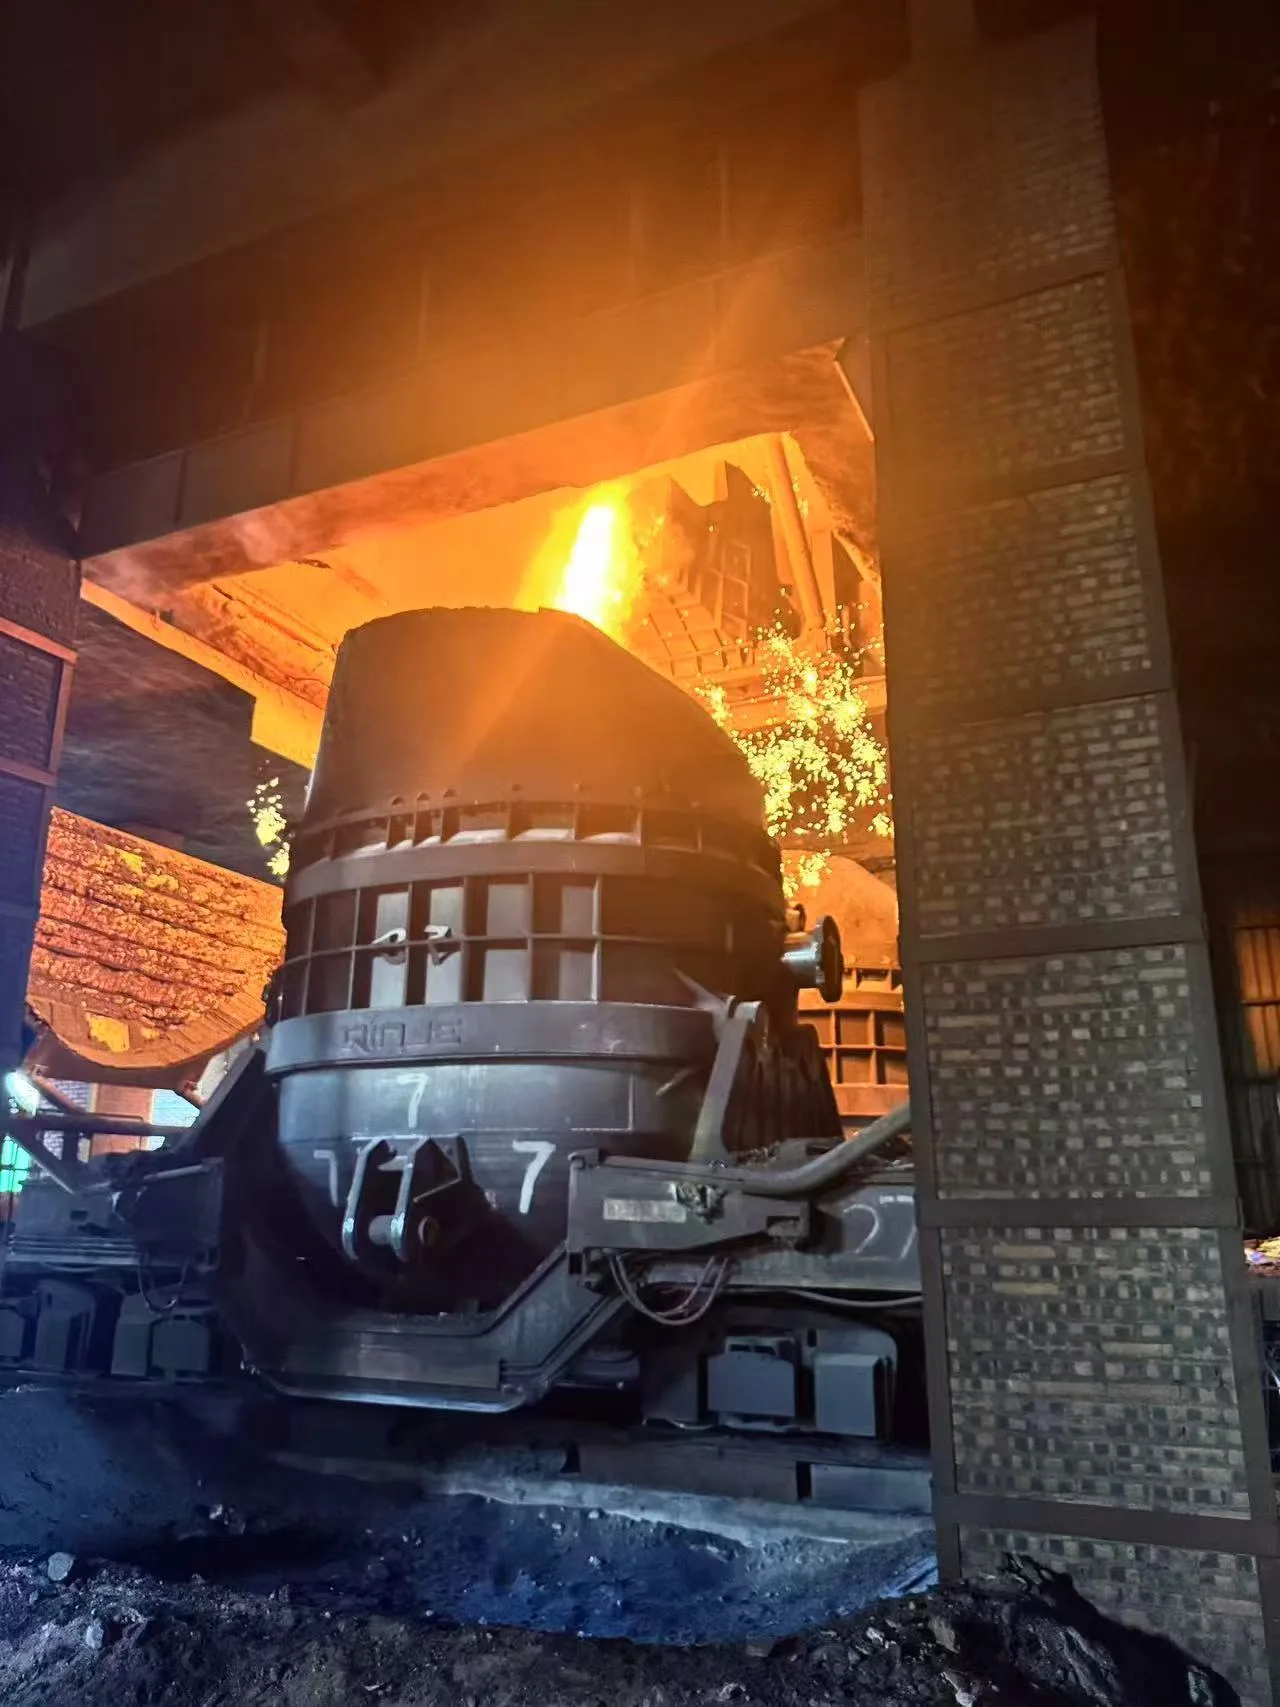
連続鋳造では、タングステン鋼レベルの測定は、鋳造速度、スラグキャリーオーバーリスク、およびストランドの包含負荷を設定します。 成形品に鋳造粉末とスラグを充填するオーバーフィル。 あまりにも低いランニングは、ラードルシュラウドと渦を鋼にさらします。 測定ポイント自体は敵対的です:溶融面は、鋳造粉で覆われた1,000 °C以上、放射熱、ほこり、そしてタインドの開口部を通して上昇する蒸気です。
浮遊物および接触の調査はこれらの温度の時間以内に消費されます。 超音波センサーは、蒸気配管内のエコーを失い、センサーと溶解の間に急な温度勾配によって歪められます。 スチールミルは、手動介入なしで鋳造の月を生き残ることができる連続的な非接触読書を必要としていました。
なぜ溶鋼レベル測定のためのKLD807
KLD807は26GHz FMCWです レーダーのレベル メートル. ホーンのアンテナはaを運びます 高温シール そして連続的な空気パージ、従ってレンズは塵のゆとりをとどまり、フランジは熱限界内のとどまります。 インストールは、次の設定を使用しました。
- 動作周波数: 26 GHz (FMCW)
- 測定範囲: 0–20 m (約 4 m この曲の)
- 正確さ: 安定した条件の下の±2 mm
- アンテナ:高温シールが付いている角のアンテナ
- 最高のプロセス温度:200 空気パージ延長が付いているアンテナ基盤の°C
- 出力:4-20 PLCへのRS485 ModbusとmA
- 空気のパージ: 5-10 4 のL /分;バー、器械等級の圧縮空気
26 GHz は 80 GHz の非審議的に選ばれました。 4mのスタンドオフでは、80GHzのユニットの狭いビームは何も買いませんが、26GHzの長い波長は、曲がった雰囲気を埋めるほこりや蒸気によって減衰されます。
ソリューション&インストール
センサーは、スタンドオフ距離でタインドの開口部の上のブラケットに取り付けられたため、わずかに角度が付き、ビームは溶融面への明確なパスを維持しながら、最もホットなゾーンを避けます。 圧縮空気ラインはパージリングをフィードします。PLCは4〜20 mAアナログ信号とModbusレジスタの両方を受信し、スチームバーストを拒否するためにレート変更フィルタを適用します。

結果発表
委託後、以下の性能で3ヶ月連続してシステムを実行します。
- 測定の可用性:99%以上
- 読書安定性: 安定した鋳造の間の±2-3 mm
- 参照レーザーの点検に対する偏差:5 の下;一定した温度のmm
- パージ ノズルの点検間隔: 1 か月、ノズルはまだ明確
- 電子工学モジュールの温度: 45-55 °C、作動範囲の中の
熱ごとの3〜5つの瞬時の虚偽の読書が観察され、2秒以内に持続します。 PLC のレート変更ロジックが拒否されました。 レーダーは、センサー側だけでは実際のレベルのトランジェントから蒸気を分離できないため、このフィルタリングは制御システムに属しています。 溶鋼レベル測定のために、センサーは、そのロジックと組み合わせる必要があります。
関連製品
関連記事
同様のソリューションが必要ですか?
本ライブラリの各記事は、実際のアプリケーションから作成されます。 これらの楽器がフィールドでどのように実行するか、または自分のインストールについてアプリケーションエンジニアに相談するために、完全なコレクションを参照します。
よくある質問
Q: レーダーはスラグおよび蒸気を通した溶解した鋼鉄レベルを測定できますか。
A: はい。 26GHzのFMCWレーダーは、空気のパージがアンテナをクリアし続ける間、チュンディッシュ雰囲気を介して動作します。 蒸気バーストは、PLCフィルタの瞬間のスパイクを引き起こす可能性があります。
Q:80 GHzの代わりに26 GHzのはなぜですか。
A: 4mのスタンドオフでは、狭い80 GHzのビームは利点を提供しず、26 GHzは、デンディッシュ雰囲気を埋めるほこりや蒸気によって減衰されます。
Q:放射熱から保護されるアンテナはいかにですか。
A: 5-10 L/minおよび4棒の連続的な空気のパージと高温角のシール。 土台のスタンドオフは200のCの下でフランジを保ち。
Q:植物PLCが受け取る信号は何ですか。
A: 同時に4-20 mAおよびRS485 Modbusは、両方とも曲がった作業範囲にスケールアップしました。


