De Global Times / 18 de diciembre de 2024 / Página 009
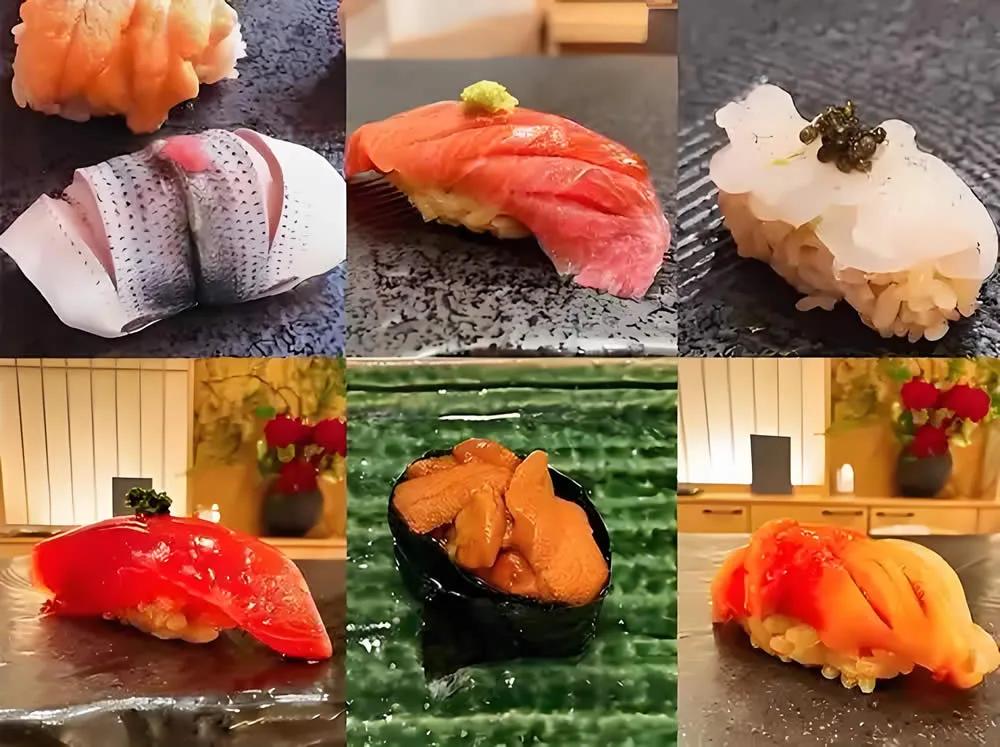
La dieta de los japoneses es inseparable de los alimentos fermentados, y se puede decir que el vinagre rojo fue en su día el representante de los alimentos fermentados japoneses. Fue precisamente su popularidad la que contribuyó a la difusión y el desarrollo del sushi en todo Japón. Se dice que el vinagre es el condimento más antiguo del mundo.
El Museo Mizkan, situado en Handa, en la prefectura de Aichi (Japón), muestra el proceso de elaboración del vinagre a principios del siglo XIX. Nakano Matasaburo, fundador de la primera generación de Mizkan, elaboraba vinagre rojo a partir de las heces que quedaban tras la fermentación del sake. En aquella época, en Japón se utilizaba principalmente vinagre de arroz, que era muy caro, para preparar el sushi. El vinagre rojo era económico y delicioso, ideal para preparar sushi, y tuvo muy buena acogida. No solo marcó el inicio de la gloria de Mizkan, sino que también contribuyó a la popularización del sushi en Japón.
Durante el proceso de fermentación del vinagre de grano, la oxidación del alcohol en ácido acético por parte de las bacterias acéticas requiere la presencia de oxígeno. La temperatura en la etapa de fermentación acética se mantiene entre 30 y 35 °C. El valor del pH del vinagre comestible oscila entre 2,4 y 3,4, y finalmente se lleva a cabo la filtración. La producción de vinagre abarca varias etapas clave, y es necesario un control estricto de los parámetros en cada una de ellas para garantizar la calidad.
Etapa de procesamiento de las materias primas: La calidad de las materias primas es fundamental. El contenido de humedad de las materias primas de grano debe situarse preferiblemente entre el 13 % y el 15 %. Un contenido de humedad inadecuado afectará al proceso de cocción al vapor. En el caso de las materias primas frutales, como las uvas, un contenido de azúcar de entre el 16 % y el 22 % puede satisfacer los requisitos de fermentación. Utilice agua que cumpla con la norma de agua potable para la limpieza a fin de evitar la contaminación. Moler los granos a un tamaño de 2 a 4 mm es beneficioso para la gelatinización del almidón. La temperatura de cocción al vapor es de 100 a 120 ℃, y el tiempo es de 30 a 90 minutos para gelatinar completamente el almidón.
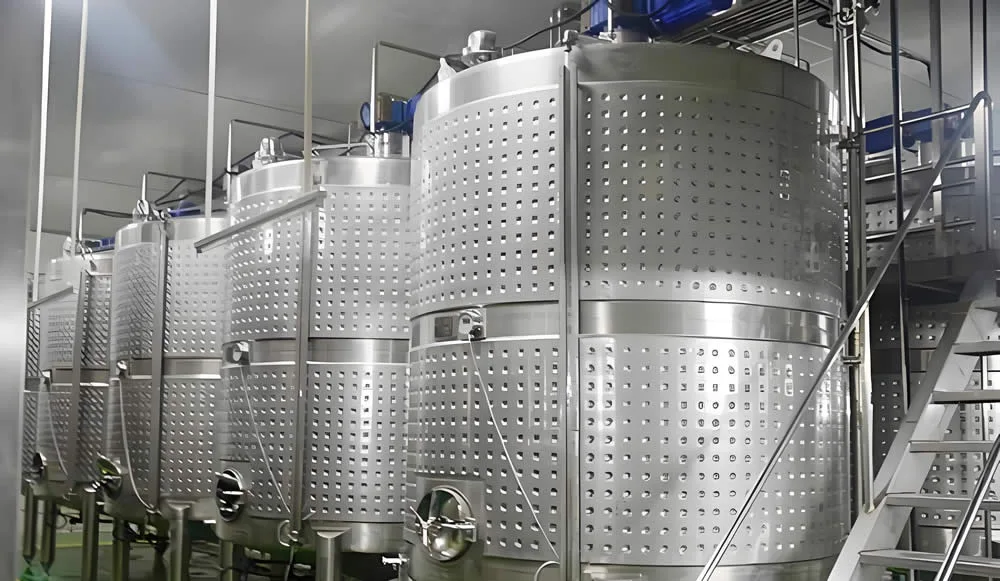
Etapa de sacarificación (si procede): La temperatura oscila entre 55 y 65 ℃. La actividad de la amilasa es elevada a 60 ℃, lo que permite sacarificar eficazmente el almidón. El tiempo de sacarificación es de 2 a 6 horas para garantizar la conversión completa del almidón. La cantidad de enzima utilizada se determina en función de las materias primas y del proceso, y también es necesario seleccionar correctamente el tipo de enzima sacarificante.
Etapa de fermentación alcohólica: La temperatura oscila entre 25 y 35 ℃, siendo la óptima de 28 a 32 ℃, lo que influye en la actividad de la levadura. La duración es de 3 a 7 días, y varía en función de las materias primas y las cepas. Se considera que la fermentación ha concluido cuando el contenido de alcohol alcanza entre 81 y 121. El valor de pH es de 4,0 a 5,0, lo que favorece el crecimiento de la levadura e inhibe diversas bacterias. La cantidad de inoculación es de 51 a 101, lo que permite iniciar rápidamente la fermentación.
Etapa de fermentación con ácido acético: La temperatura oscila entre 30 y 35 ℃, y un rango de 32 a 34 ℃ favorece la oxidación del alcohol por parte de las bacterias del ácido acético. La duración es de 7 a 15 días, y el punto final se determina en función de un contenido de ácido acético de 4% a 6%. La tasa de aireación es de 0,05 a 0,15 m³/(m³·min) para garantizar la demanda de oxígeno de las bacterias del ácido acético. El valor del pH es de 3,0 a 4,0, lo que acumula ácido acético e inhibe las bacterias.
Etapa de envejecimiento (si procede): La temperatura oscila entre 10 y 20 °C, y el tiempo de maduración es de 3 a 12 meses. Los recipientes de maduración, como la cerámica y las barricas de roble, influyen en el sabor del vinagre.
Etapa de filtración y envasado: La precisión de filtración del vinagre comestible común es de 0,2 a 1 μm para garantizar su aspecto. El número total de colonias microbianas en la planta de envasado es inferior a 1000 UFC/m³, y la temperatura se mantiene entre 18 y 25 °C para garantizar la estabilidad del vinagre.
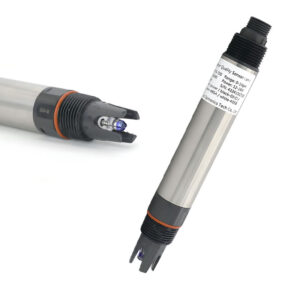
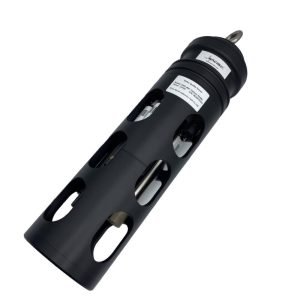
Para alcanzar los parámetros mencionados anteriormente, debemos introducir El medidor de nivel de líquido capacitivo de grado alimenticio KLSV606 de KACISE, el sensor de temperatura, el sensor de pH, el sensor de oxígeno disuelto, el sensor de turbidez y el medidor de flujo, de la siguiente manera:
-
 Sensor de turbidez en línea KWS-960C con RS485
-
KSLV605: Sensor de nivel capacitivo con pantalla
-
Sensor de pH en línea KWS-700A | Monitorización de aguas residuales industriales
-
Sensor de oxígeno disuelto por fluorescencia KWS-630
-
Transmisor de nivel capacitivo KSLV605 – Medición en camiones cisterna, sin pantalla
-
Sistema de monitoreo en línea multiparamétrico de la calidad del agua KWS-800