







1. บริบทของโครงการ
โรงงานผลิตและแปรรูปสารเคมีกำลังดำเนินการ ถังเก็บแบบตั้ง 5 ถัง, ซึ่งแต่ละถังบรรจุของเหลวอุตสาหกรรมต่างกัน การตรวจสอบระดับของเหลวอย่างแม่นยำและต่อเนื่องเป็นสิ่งจำเป็นเพื่อ:
- หลีกเลี่ยงการเติมเกินหรือการหก
- ควบคุมการสูบและลำดับขั้นตอนกระบวนการ
- ทำให้การวางแผนสต็อกและการผลิตเป็นระบบอัตโนมัติ
ก่อนหน้านี้ การตรวจสอบระดับแบบมือและเซ็นเซอร์สัมผัสจุดเดียว ทำให้เกิดปัญหาการบำรุงรักษาบ่อยครั้งและทำให้การวัดล่าช้า โรงงานจึงต้องการ ระบบการเฝ้าติดตามแบบรวมศูนย์ โดยใช้เซ็นเซอร์แบบไม่สัมผัส.
2. ความท้าทายในการวัดผล
ความท้าทายหลัก ได้แก่:
- ถังหลายใบที่มีคุณสมบัติของของเหลวต่างกัน (แบบน้ำ, สารละลายทางเคมี)
- การเข้าถึงเสื้อกล้ามถูกจำกัดเพื่อความสะดวกในการบำรุงรักษาเซ็นเซอร์อย่างบ่อยครั้ง
- ความจำเป็นในการวัดแบบไม่สัมผัสเพื่อป้องกันการปนเปื้อนและการสึกหรอของเซ็นเซอร์
- การเฝ้าติดตามแบบเรียลไทม์และการบูรณาการระบบแจ้งเตือนผ่าน PLC
- สภาพแวดล้อมอุตสาหกรรมที่รุนแรง (ความเปลี่ยนแปลงของอุณหภูมิ ความชื้น และการถูกสารเคมีกระเด็นเป็นครั้งคราว)
3. วิธีแก้ปัญหา
วิธีแก้ปัญหานี้ประกอบด้วย 5 เซ็นเซอร์วัดระดับด้วยคลื่นอัลตราโซนิก KUS550 ติดตั้งบนถัง และต่อกับ PLC เพื่อการตรวจสอบและควบคุมแบบรวมศูนย์ เซ็นเซอร์แต่ละตัวจะวัดระยะทางจากเซ็นเซอร์ถึงผิวของของเหลวอย่างต่อเนื่อง และแปลงค่าดังกล่าวเป็นข้อมูลระดับในถัง.

การตั้งค่าระบบ:
- เซ็นเซอร์วัดระดับด้วยคลื่นอัลตราโซนิก KUS550 ×5 (1 ตัวต่อถัง)
- การติดตั้งแบบแนวตั้งบนส่วนบนของถัง
- หน่วย PLC พร้อมโมดูลอินพุตแบบอนาล็อก/ดิจิทัล
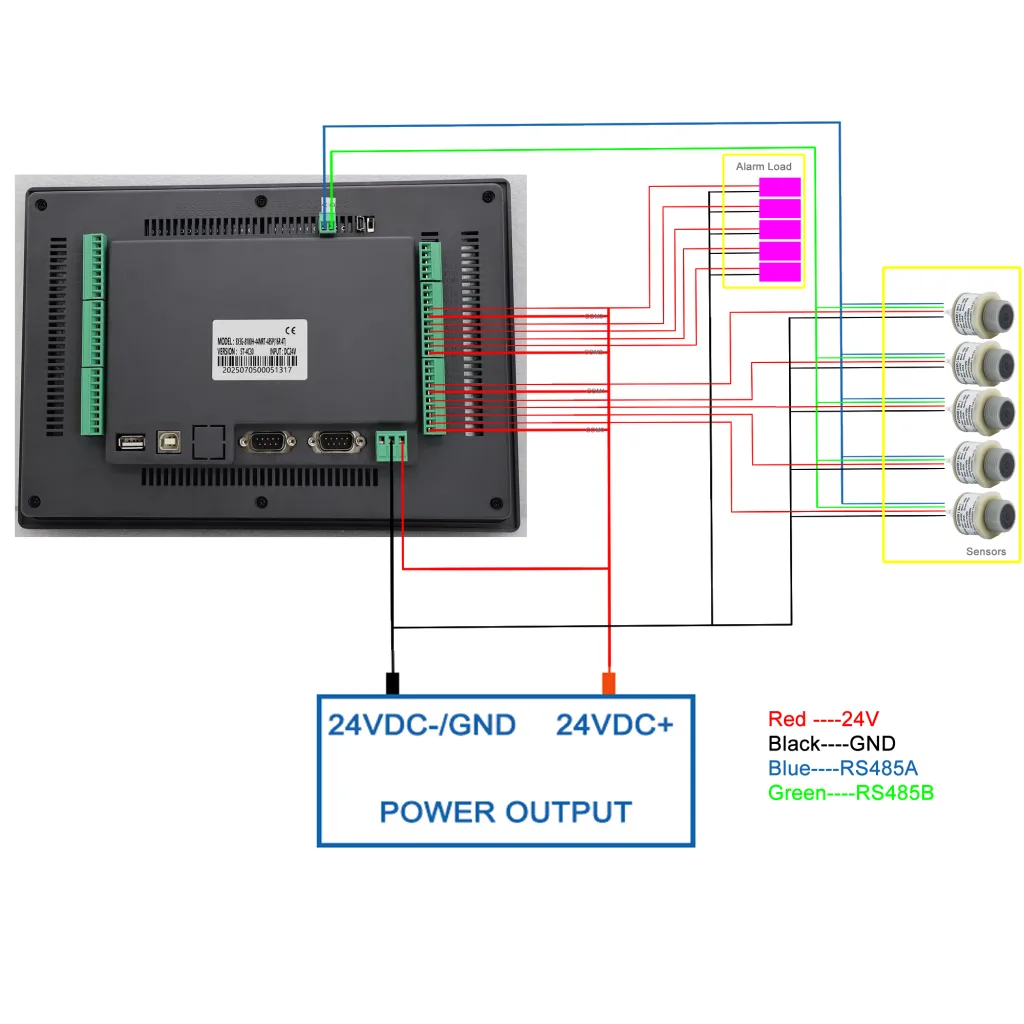
- สัญญาณออก RS485 จากเซ็นเซอร์แต่ละตัวไปยัง PLC
- แผง HMI ท้องถิ่น สำหรับการติดตามสถานะแบบเรียลไทม์และการแสดงสัญญาณเตือน
- กรอบป้องกันและแผ่นกันสารเคมีตามความจำเป็น
3.1 ข้อกำหนดทางเทคนิคหลัก
| พารามิเตอร์ | ข้อมูลจำเพาะ |
| ช่วงการวัด | 0.2–3 เมตร |
| ความแม่นยำ | ±0.5%~±1% |
| ผลลัพธ์ | RS485 / 4-20 mA |
| การคุ้มครอง | IP65 (PLC); IP68 (KUS550) |
| อุณหภูมิการทำงาน | -20°C ~ 60°C |
| การติดตั้ง | ติดตั้งแบบตั้งตรงด้านบน |
| จำนวนเซ็นเซอร์ | 5 ชิ้นต่อ PLC |
3.2 กระบวนการดำเนินการ
การติดตั้ง
เซ็นเซอร์ KUS550 แต่ละตัวถูกติดตั้งไว้ที่จุดกึ่งกลางของส่วนบนถังแต่ละใบ โดยใช้ตัวยึดที่ปรับได้เพื่อเพิ่มประสิทธิภาพการสะท้อนสัญญาณ นอกจากนี้ ยังติดตั้งฝาครอบป้องกันเพื่อป้องกันการกระเด็นของสารเคมี.
การบูรณาการ PLC
สัญญาณออก RS485 ของเซ็นเซอร์ได้เชื่อมต่อกับโมดูลการสื่อสาร RS485 ของ PLC ระดับน้ำในถังได้ถูกบันทึกไว้ใน PLC และได้กำหนดค่าขีดจำกัดสำหรับสัญญาณเตือนระดับสูง/ต่ำ.
การดำเนินงานและการติดตามตรวจสอบ
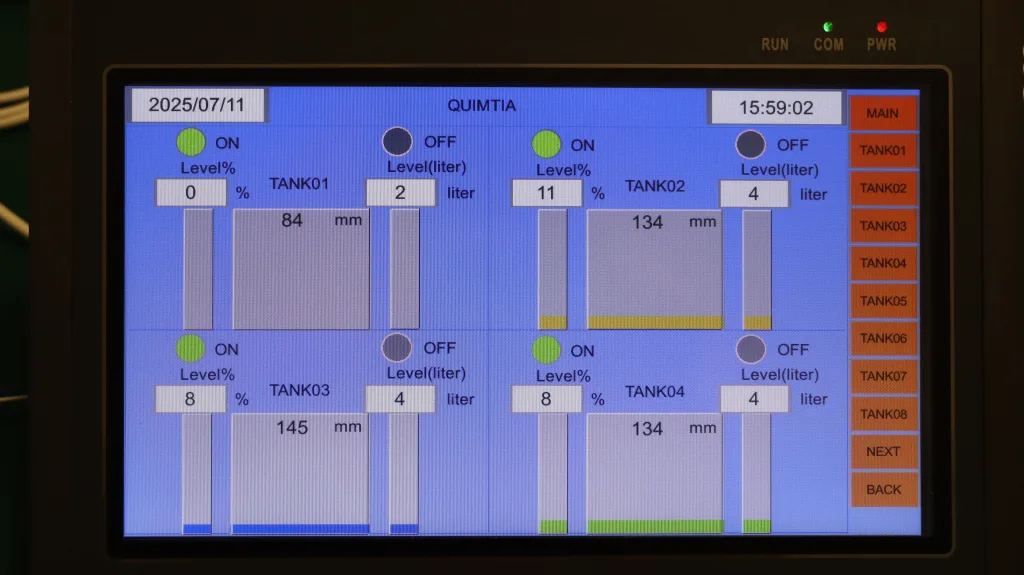
หน้าจอ PLC ช่วยให้สามารถควบคุมเซ็นเซอร์ได้โดยตรงที่สถานที่ติดตั้ง รวมถึงการเปิดและปิดเซ็นเซอร์แต่ละตัวด้วยมือ นอกจากนี้ ยังสนับสนุนการปรับเปลี่ยนพารามิเตอร์การวัดสำคัญแบบเรียลไทม์ เช่น ขีดจำกัดบนและล่างของการวัด รวมถึงค่าเกณฑ์บนและล่างสำหรับการทริกเกอร์สัญญาณเตือน นอกจากนี้ ระบบ PLC ยังเก็บข้อมูลการตรวจวัดในอดีตทั้งหมด ซึ่งสามารถดูได้โดยตรงบนหน้าจอ และส่งออกเพื่อวิเคราะห์ข้อมูลเพิ่มเติมและเก็บรักษาตามความต้องการ.
4. ผลลัพธ์ของโครงการ
| ตัวชี้วัดประสิทธิภาพ | ผล |
| ความแม่นยำในการวัด | ±1% |
| ความพร้อมของข้อมูล | เวลาทำงาน 99.7% |
| การบำรุงรักษา | การตรวจสอบความสะอาดเพียงทุกไตรมาสเท่านั้น |
| เวลาตอบสนอง | < 1 วินาที สำหรับสัญญาณเตือนของ PLC |
| ประสิทธิภาพของผู้ปฏิบัติงาน | ได้รับการปรับปรุงเนื่องจากการติดตามแบบรวมศูนย์ |
ระบบ PLC + KUS550 ได้ช่วยขจัดความจำเป็นในการตรวจสอบด้วยมือ และลดค่าใช้จ่ายในการเปลี่ยนเซ็นเซอร์.
5. สรุป
วิธีนี้แสดงให้เห็นว่า เซ็นเซอร์วัดระดับด้วยคลื่นอัลตราโซนิก KUS550 หลายตัว ที่ทำงานร่วมกับ PLC เปิดใช้งาน ระบบการเฝ้าติดตามที่เชื่อถือได้และรวมศูนย์สำหรับถังอุตสาหกรรมหลายแห่ง. การวัดแบบไม่สัมผัสช่วยป้องกันเซ็นเซอร์จากความสึกหรอและการสัมผัสกับสารเคมี รวมถึงลดความถี่ในการบำรุงรักษา.
หากต้องการข้อมูลทางเทคนิคเพิ่มเติม แผนผังการต่อสาย หรือคำแนะนำในการเลือกรุ่น โปรดคลิก ที่นี่ เพื่อทราบข้อมูลเพิ่มเติมหรือติดต่อทีมเทคนิคของเรา.


