







1. プロジェクトの背景
化学処理施設が稼働している 5基の縦型貯蔵タンク, 、それぞれに異なる工業用液体が収容されています。以下の目的のため、正確かつ継続的な液面監視が必要です:
- 入れすぎやこぼれを防ぐ
- ポンプの運転およびプロセスシーケンスの制御
- 在庫および生産計画の自動化
以前は、手動によるレベルチェックや単点式接触センサーの使用により、頻繁にメンテナンス上の問題や測定の遅れが発生していました。このプラントでは、 集中型監視ソリューション 非接触センサーを用いて。.
2. 測定上の課題
主な課題は以下の通りでした:
- 液体の性質が異なる複数のタンク(水系、化学溶液)
- センサーの頻繁なメンテナンスのため、タンクトップの着用が制限されています
- 汚染やセンサーの摩耗を防ぐための非接触測定の必要性
- PLCによるリアルタイム監視およびアラーム連携
- 過酷な産業環境(温度変化、湿度、時折の化学薬品の飛散)
3. 解決策
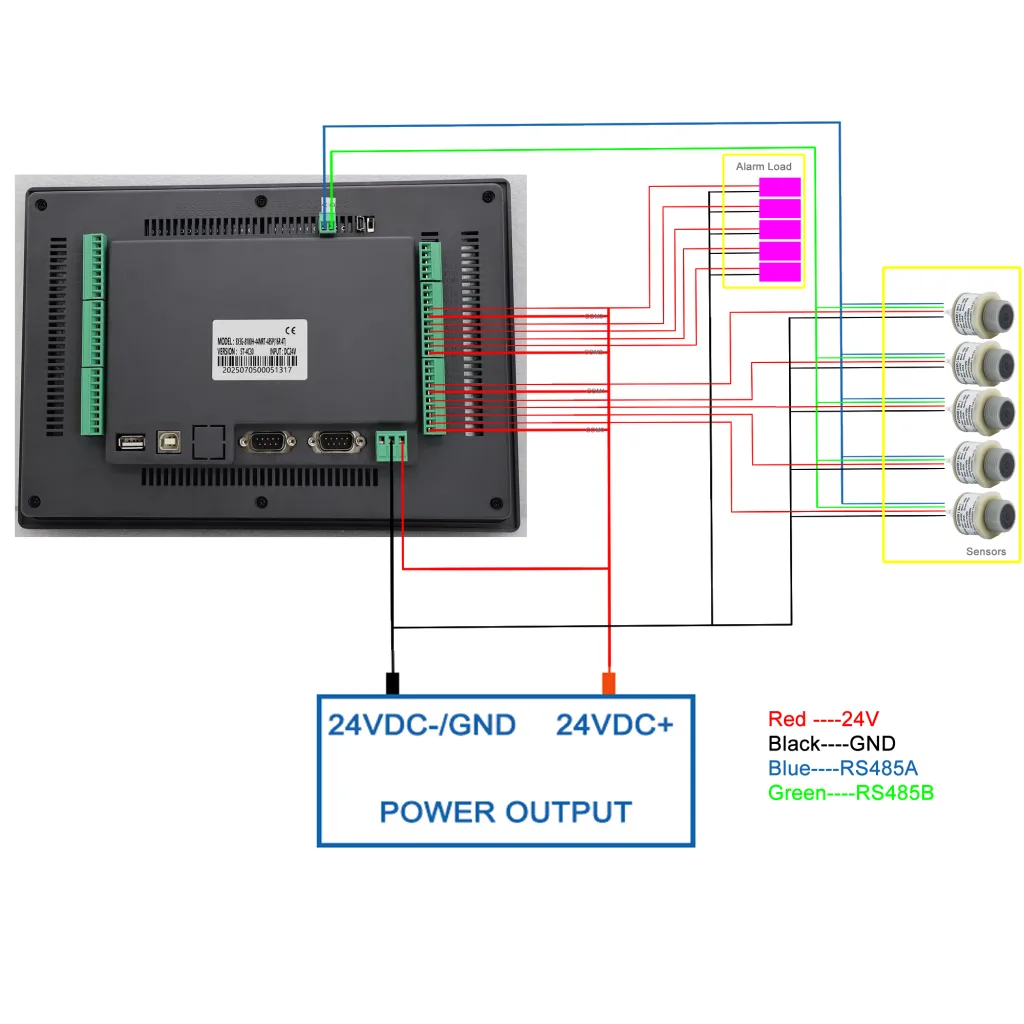
その解決策は以下の通りでした。 5 KUS550 超音波レベルセンサー タンクに取り付けられ、 PLC 集中監視・制御のためです。各センサーは、センサーから液面までの距離を継続的に測定し、それをタンクレベルデータに変換します。.

システム構成:
- KUS550 超音波レベルセンサー ×5(タンク1基につき1台)
- タンクトップへの縦付け
- アナログ/デジタル入力モジュールを備えたPLCユニット
- 各センサーからPLCへのRS485出力
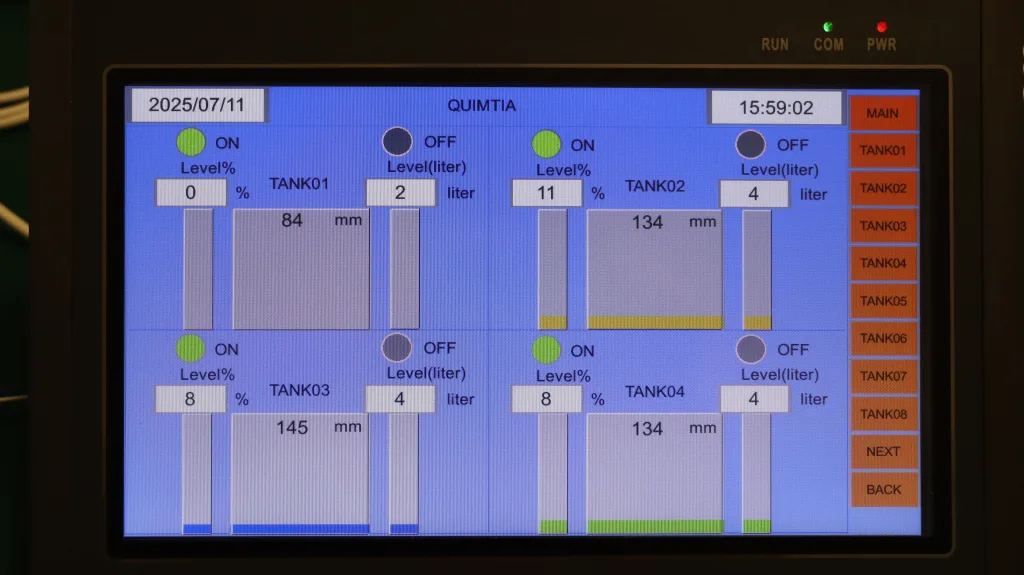
- リアルタイム監視およびアラーム表示用のローカルHMIパネル
- 必要に応じて、保護ブラケットおよび化学薬品飛散防止シールド
3.1 主な技術仕様
| パラメータ | 仕様 |
| 測定範囲 | 0.2~3m |
| 精度 | ±0.5%~±1% |
| 出力 | RS485 / 4~20mA |
| 保護 | IP65(PLC);IP68(KUS550) |
| 動作温度 | -20°C ~ 60°C |
| インストール | 垂直上部取り付け型 |
| センサーの数 | PLCあたり5個 |
3.2 実施プロセス
インストール
各KUS550センサーは、信号の反射を最適化するため、調整可能なブラケットを用いてそれぞれのタンク上部の中央に取り付けられました。また、化学薬品の飛散を防ぐために保護カバーが取り付けられました。.
PLCの統合
センサーのRS485出力は、PLCのRS485通信モジュールに接続されました。PLC内でタンクの液面レベルがマッピングされ、高レベル/低レベルのアラーム閾値が設定されました。.
運用・監視
PLCのディスプレイにより、各センサー装置の手動でのオン/オフ操作を含め、現場でのセンサーの直接制御が可能になります。また、測定の上限・下限やアラーム発動の上限・下限といった主要な測定パラメータのリアルタイム調整にも対応しています。 さらに、PLCシステムはすべての過去の検知データを保存しており、これらのデータはディスプレイ上で直接確認できるほか、必要に応じてエクスポートして、さらなるデータ分析やアーカイブに活用することも可能です。.
4. プロジェクトの成果
| 業績指標 | 結果 |
| 測定精度 | ±1% |
| データの入手可能性 | 99.7%の稼働率 |
| メンテナンス | 四半期ごとの清掃点検のみ |
| 応答時間 | PLCのアラーム発生まで1秒未満 |
| オペレーターの効率性 | 一元的な監視により改善された |
PLC + KUS550システムにより、手作業による点検が不要となり、センサーの交換コストも削減されました。.
5. まとめ
このソリューションでは、その方法を示しています。 複数のKUS550超音波レベルセンサーとPLCを組み合わせたシステム 有効にする 複数の工業用タンクに対する、信頼性の高い一元的な監視. 非接触測定により、センサーの摩耗や化学物質への曝露を防ぎ、メンテナンスの頻度を減らすことができます。.
技術的な詳細、配線図、または機種選定のガイダンスについては、こちらをクリックしてください こちら 詳細については、当社の技術チームまでお問い合わせください。.


